OSI Food Solutions produziert Tiefkühl-Pattys für große Fast-Food-Ketten. Das Herzstück der Fertigungslinie ist eine maßgeschneiderte, vollredundante Druckluftstation von Atlas Copco, die in einem Container außerhalb der Produktionshalle untergebracht ist.
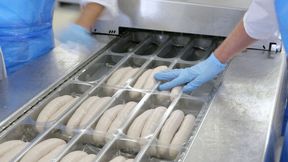
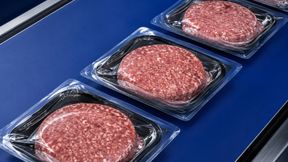
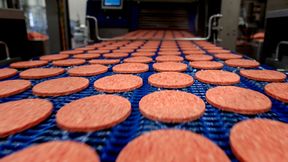
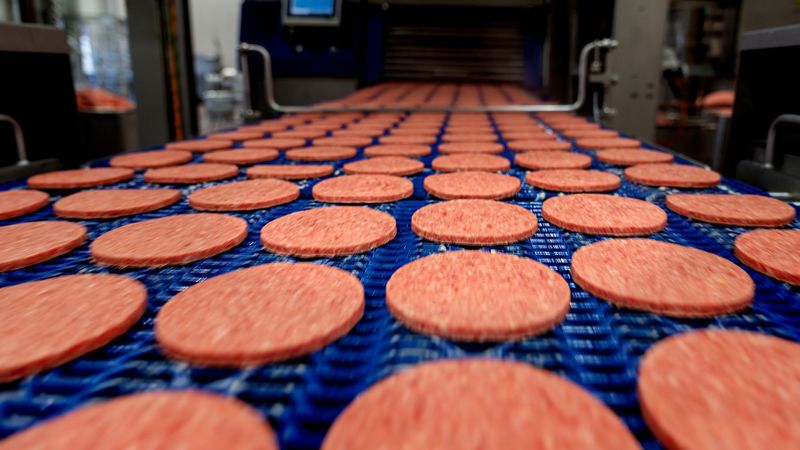
Täglich werden OSI Food Solutions in Günzburg rund neun Tonnen Rinder- und Schweine-Hackfleisch zu Burger-Pattys für die Systemgastronomie verarbeitet.
(Bild: OSI)
„Auf unserer Zehn-Bar-Linie verarbeiten wir 9000 Kilogramm Rindfleisch pro Stunde“, erklärt David Wieberneit beim Rundgang über das Gelände der OSI Food Solutions Germany GmbH in Günzburg. Er leitet den Standort, an dem das Unternehmen Tiefkühl-Pattys für große Fast-Food-Ketten herstellt. Mit ihnen werden später in den Schnellrestaurants Burger belegt. Bei der „Zehn-Bar-Linie“, von der Wieberneit spricht, handelt es sich um eine sogenannte New-Concept-Line, in der OSI neue Technologien einsetzt, um die Pattys effizienter sowie mit speziellen Formmaschinen zu produzieren. Ein wichtiger Teil dieser Fertigungslinie ist die Druckluftversorgung.
Wenn Fleisch angeliefert wird, müssen wir es unbedingt sofort verarbeiten können.
David Wieberneit, OSI Food Solutions Germany
„Ohne Druckluft stünde hier alles still“, sagt der Werksleiter. „Wenn Fleisch angeliefert wird, müssen wir es unbedingt sofort verarbeiten können. Daher haben wir bei der neuen Kompressorstation sehr viel Wert auf Zuverlässigkeit und hohe Energieeffizienz gelegt!“
Druckluft zum Ausformen der Bratlinge
Die Druckluft unterstützt in der Patty-Produktion vor allem die Formung. „Die gesamte Herstellung ist ein hochgradig automatisierter Prozess, bei dem wir die höchsten Qualitätsansprüche bezüglich Konsistenz und Lebensmittelsicherheit erfüllen“, erläutert Standortleiter Wieberneit. Außerdem sei der Prozess auf hohe Stückzahlen ausgelegt. Das Fleisch werde von Schlachthöfen aus ganz Deutschland angeliefert und erfülle in der Erzeugung die Nachhaltigkeitskriterien der OSI-Kunden.
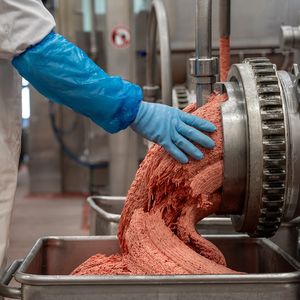
In der Linie werden die Fleischstücke zunächst kontrolliert, zerkleinert und dann auf den gewünschten Fett- und Proteingehalt eingestellt. Maschinen formen das Hackfleisch zu Bratlingen in der gewünschten Größe und Dicke; am Ende der Linie werden die fertigen Pattys schockgefroren. „Das Fleisch wird über flache Zylinder geführt und über spezielle Formsätze schonend mit Druckluft ausgeschleust“, erklärt der OSI-Manager.
Weil das Lebensmittel dabei in direkten Kontakt mit der Druckluft kommt, müsse diese absolut ölfrei sein. Dies ist der wichtigste Grund dafür, dass OSI in der neuen Kompressorstation auf die Class-0-Technologie von Atlas Copco setzt: Class 0 bedeutet, dass die Kompressoren, in diesem Falle zwei luftgekühlte, drehzahlgeregelte Schraubenkompressoren des Typs ZT 145 VSD+, absolut ölfrei gemäß ISO 8573-1:2010 verdichten. Dies bestätigte der TÜV Rheinland dem Kompressorhersteller per Zertifikat.
Filtern und Trocknen ohne Energieverschwendung
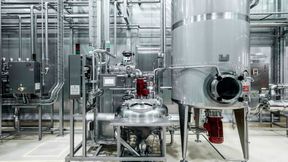
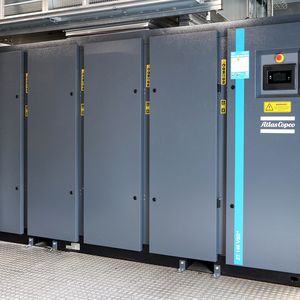
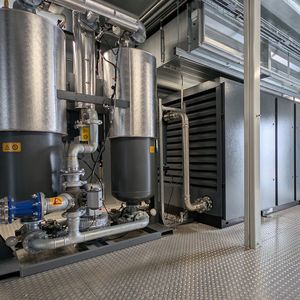
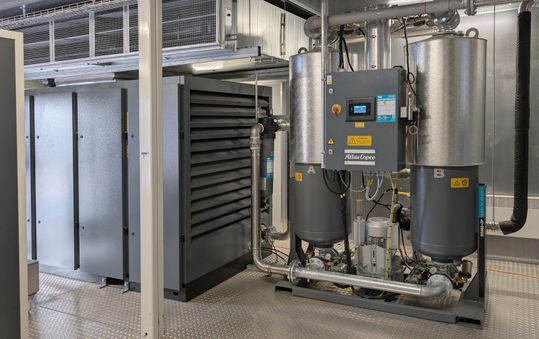
Neben jedem Kompressor (links im Bild) befindet sich ein Adsorptionstrockner des Typs BD 360+ZP, der die Druckluft auf einen Drucktaupunkt von weit unter -40 °C entfeuchtet.
(Bild: Atlas Copco)
Aufbereitet wird die Luft durch zwei Adsorptionstrockner des Typs BD360+, die einen Drucktaupunkt von -40 Grad Celsius sicherstellen. Außerdem läuft die Luft durch mehrere Filter. Die warmregenerierenden BD+-Trockner arbeiten als sogenannte Zero-Purge-Geräte ohne den Verlust von Druckluft als Spülluft und damit energieeffizient. Die Kompressoren wurden daher nicht größer ausgelegt, als für den tatsächlichen Druckluftbedarf im Werk nötig.
Die Filterkaskade besteht jeweils aus einem Vorfilter des Typs PD 430+ und drei Nachfiltern der Typen PDp430+, DDp430+ und QD430+. Die PD+-Filter nutzen Glasfasertechnologie, um Öl-Aerosolpartikel, feuchte Partikel und Wassertropfen bis zu einer geringen Größe abzuscheiden. Diese Ölkoaleszenzfilter stellen laut Hersteller kostengünstig höchste Druckluftreinheit bei geringem Druckabfall sicher. Das gilt auch für die makrostrukturierten Aktivkohlefilter der Serie QD+: Sie reduzieren den - möglicherweise aus der Umgebungsluft eingetragenen - Restölgehalt durch Adsorption auf weniger als 0,003 mg/m3 und bieten einen ebenfalls geringen Druckabfall, der während der Lebensdauer des Filters konstant bleibt.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Die beiden Vorfilter sitzen jeweils zwischen Kompressor und Adsorptionstrockner. Dort scheiden sie flüssiges Wasser, etwaige aus der Umgebungsluft eingetragenen Öl-Aerosole sowie grobe Partikel ab. Danach gelangt die Druckluft in die Trockner. Dadurch wird verhindert, dass die Trockner durch Kondensat überlastet werden oder Aerosole das Trockenmittel der Adsorptionstrockner verunreinigt. So bleiben die Trockner sauberer und arbeiten effizienter.
Nach der Trocknung scheiden die drei Nachfilter die letzten verbliebenen Feinstpartikel ab, ehe die Druckluft ins Leitungsnetz entlassen wird. Die Luft erreicht in Günzburg damit die sehr hohe Qualität der Reinheitsklasse 1-2-1 gemäß ISO 8573-1:2010.
Container mit Option auf ein weiteres Geschoss
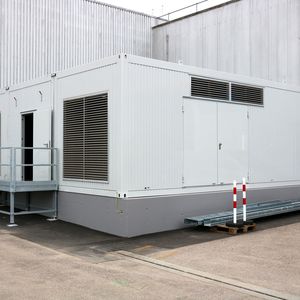
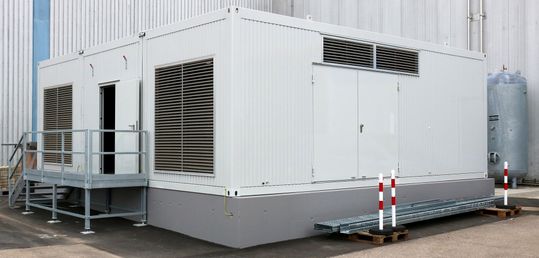
Die neue Druckluftstation ist in einem Dreifach-Container auf dem Hof untergebracht. So ist mehr Platz in der Halle.
(Bild: Atlas Copco)
Untergebracht ist die gesamte Druckluftstation in einem Dreifach-Container außerhalb der Fertigungshallen - mit viel Platz zwischen den beiden Kompressoren sowie der Option, ein weiteres Geschoss aus drei Containern für die Versorgung einer zusätzlichen Linie obendrauf zu setzen. „Mittelfristig wollen wir nämlich auch unser sieben-Bar-Netz nach außen verlagern“, verrät Wieberneit. „Diese Druckluft benötigen wir für die Steuerluft und insbesondere unsere Verpackungslinien: die Mehrkopfwaagen und die Schlauchbeutelmaschinen.“
Im Zehn-Bar-Netz läuft aktuell in der Regel nur einer der beiden Kompressoren zu seiner Zeit; bei besonders hohem Bedarf wird der zweite hinzugeschaltet, sofern die übergeordnete Atlas-Copco-Steuerung Optimizer 4.0 den Parallelbetrieb für effizienter hält. Das ist allerdings nur selten erforderlich. Im Prinzip sei die Station vollständig redundant ausgelegt, was auf die Lieferfähigkeit einzahle.
100-prozentige Lieferfähigkeit und störungsfreier Betrieb
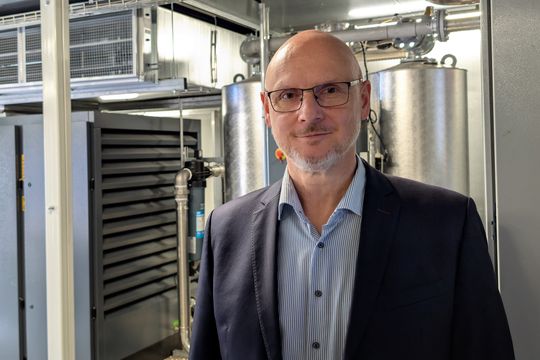
Werksleiter David Wieberneit freut sich über die zuverlässige, energieeffiziente neue Druckluftstation
(Bild: Atlas Copco)
„Wichtig ist, dass das Druckniveau absolut konstant bleibt“, betont David Wieberneit. „Davon hängen ein gutes Formergebnis und damit der störungsfreie Betrieb an der Patty-Linie ab!“ Denn OSI legt Wert darauf, jederzeit die höchsten Qualitätsansprüche der Branche sowie eine 100-prozentige Lieferfähigkeit zu erfüllen. Mit der neuen Kompressorstation hat der Lebensmittelhersteller nun einen Schritt nach vorn gemacht: „Die alte Anlage war in die Jahre gekommen, da mussten unsere Techniker immer häufiger zu Wartungseinsätzen ausrücken“, berichtet David Wieberneit. „Das wollten wir unterbinden - und zudem die Möglichkeiten für eine künftige Steigerung unseres Outputs schaffen!“
Energieeffizienz deutlich erhöht
Bei der Ausschreibung waren die Ziele klar: Zuverlässigkeit, hervorragendes Preis-Leistungs-Verhältnis, beste Druckluftqualität und bestmögliche Energieeffizienz. Die neue Station mit den ölfrei verdichtenden Schrauben verbrauche etwa 30 Prozent weniger Energie als die alten Kolbenkompressoren, so Wieberneit.
Erreicht wird die hohe Effizienz unter anderem durch die drehzahlgeregelten Motoren, die in den Kompressoren verbaut sind (145 VSD+ P-10.4 Premium). Die Maschinen verdichten jeweils nur so viel Luft, wie gerade in der Produktion benötigt wird. Übergeordnet sorgt die Steuerung dafür, dass die Kompressoren im jeweils optimalen Betriebspunkt arbeiten. Zudem wurden alle Druckluftleitungen bereits bauseits mit extra großen Durchmessern versehen. Denn: "Je größer der Querschnitt, umso geringer sind die Druckverluste", weiß Wieberneit. Die erforderlichen Berechnungen für das gesamte Leitungsnetz habe Florian Schmidberger vorgenommen, der aufseiten von OSI das Projekt leitete. Zwei 5000-Liter-Druckluftbehälter zwischen Container und Hallen-Außenwand optimieren das Druckband, beruhigen das Druckluftnetz und komplettieren die Station.
Alle Nachhaltigkeitsanforderungen erfüllt
David Wieberneit fallen weitere Vorteile der neuen Station ein: Die Maschinen seien zum Beispiel für Wartungszwecke „super zugänglich“, die Anlage insgesamt gut strukturiert. „Und sie erfüllt alle unsere Nachhaltigkeitsanforderungen.“ Auch die Kundenbetreuung falle zu seiner vollen Zufriedenheit aus: „Die Reaktionszeiten waren von Anfang an sehr kurz, die Kommunikation zwischen unserem Projektleiter Florian Schmidberger und Jürgen Sommer, unserem Ansprechpartner bei Atlas Copco, lief reibungslos.“
Der Kompressorhersteller habe eine Turn-Key-Solution geliefert, obwohl der Container in dieser Größe zunächst nicht „von der Stange“ zu haben gewesen sei. „Da ging es um Fragen der Statik, um die Be- und Entlüftung, die in Zukunft auch bei einem weiteren Geschoss noch funktionieren muss, um die Installation der Rohre und Leitungen bis in die Produktion hinein und vieles mehr“, sagt Wieberneit. „Die Produktion ist froh, an den Patty-Linien jetzt immer beste Ergebnisse zu erzielen, und die Instandhaltung hat ein Sorgenkind weniger!“, resümiert er.